非标工装治具定制流程详解:从图纸评审到交付验收的关键环节
在制造业转型升级的浪潮中,非标工装治具已成为提升生产效率与品质稳定性的关键杠杆。然而,许多企业在定制过程中常陷入“图纸反复修改、交期一拖再拖、验收争议不断”的泥潭。这并非单一环节的失误,而是缺乏对全流程节点的系统管控。
图纸评审:别让“差不多”埋下成本隐患
图纸评审绝非签字走过场。我们遇到过客户提供的3D模型与2D标注存在0.05mm的基准冲突,若按图加工,装配时必然导致卡滞。**苏州市固士达精密机械有限公司**要求工程师在评审阶段重点核查三处:公差闭环是否合理、基准体系是否统一、表面处理要求与基材是否匹配。此阶段至少应输出一份《DFM可行性报告》,明确标注风险点与优化建议。
尤其针对不锈钢与铝合金混搭结构件,热膨胀系数差异往往被忽略。曾有客户设计铝基座配合不锈钢定位销,在40℃车间环境中过盈量骤增,导致治具卡死。我们在评审时便通过热力仿真预判问题,将配合公差从H7/p6调整为H7/js6,彻底规避了批量报废风险。
工艺排程与过程管控:细节决定治具寿命
进入加工阶段,真正的技术较量才刚开始。非标治具常涉及薄壁件装夹变形、深孔排屑困难等“隐形杀手”。以我们加工的典型自动化配件为例,壁厚仅2.3mm的异形铝合金支架,若直接采用虎钳装夹,形变量会高达0.12mm。工艺上必须改用真空吸盘+辅助支撑,并将粗精加工分开,让应力充分释放后再进行半精加工,确保最终平面度稳定在0.02mm以内。
- 工序能力指数(Cpk)需大于1.33,否则判定制程不稳定,立即停机调整。
- 每批次首件必须全尺寸检测,并保留《三坐标检测报告》作为追溯依据。
- 对于不锈钢304工件,切削液浓度需控制在8%-12%,防止加工硬化导致刀具崩刃。
作为多年专注精密零部件CNC加工的企业,我们深知治具的寿命不仅取决于材料,更取决于刃口路径的合理性。例如在淬硬钢治具的铣削中,若采用顺铣与逆铣交替,极易产生微观裂纹。统一采用顺铣并控制每齿进给量在0.04mm/z,可使表面粗糙度稳定达到Ra0.8,显著延长治具重磨周期。
预装配与现场验收:以数据替代感觉
交付前的预装配环节最能体现工厂的真实水平。我们坚持在恒温车间内完成所有定位面、导向件的实配动作,而非仅凭检具合格即判定通过。验收时,需重点核对功能性尺寸而非名义尺寸——比如某自动化生产线上的快速换型治具,其核心要求并非单个孔径公差,而是重复定位精度≤0.01mm。此时,应模拟现场连续装夹10次,用激光干涉仪记录离散值。
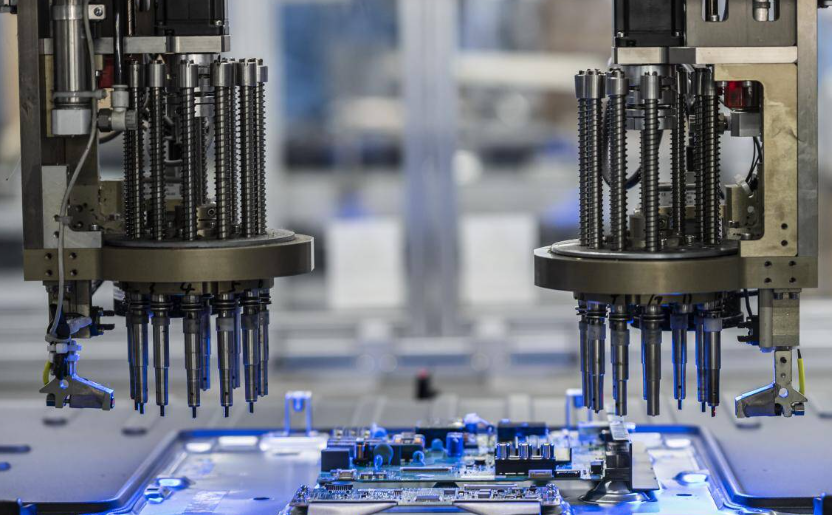
客户现场调试同样关键。曾有治具在单机测试时表现完美,但联入产线后因气动管路共振导致定位销抖动。后通过增加聚氨酯阻尼块并调整气缸节流阀,问题即刻解决。这类经验无法从图纸中获得,只能依赖供应商的现场服务能力。选择非标工装治具定做服务时,务必确认对方是否具备快速响应机制与机电一体化调试能力。
实践建议与长期协作
对于采购方,我们建议在合同中明确“样件验证周期”与“小批量试产支持”。治具不是交付即终点,而是量产优化的起点。真正专业的供应商,会主动跟踪治具在用户现场使用50小时后的磨损状态,并提供预防性维护建议。
回归本质,非标治具定制的价值在于消除生产中的不确定性。当图纸评审吃透材料特性、工艺排程兼顾效率与应力控制、验收聚焦重复精度时,治具便不再是损耗品,而是成为企业稳定产出合格件的“定海神针”。苏州固士达始终坚信,每一次严谨的流程管控,都是为自动化产线的长久稳定运行投下信任票。