铝合金与不锈钢零部件CNC加工精度控制技术要点解析
铝合金与不锈钢零部件CNC加工精度控制技术要点解析
在精密制造领域,铝合金与不锈钢是应用最广泛的两类金属材料,但两者的物理特性差异极大——铝合金导热快、易变形,不锈钢加工硬化严重、切削力大。苏州市固士达精密机械有限公司在长期从事精密零部件CNC加工与非标工装治具定做的过程中,积累了一套针对这两种材料的差异化精度控制方法论。本文从实际生产角度,拆解关键控制节点。
一、材料特性对精度影响的底层逻辑
铝合金(如6061-T6、7075)的线膨胀系数约为23.6×10⁻⁶/℃,是不锈钢(304、316)的1.5倍以上。这意味着在连续加工中,环境温度每升高1℃,直径100mm的铝件尺寸漂移量可达2.3μm。我们实测发现,若主轴热伸长未补偿,加工300mm长的铝制壳体,其轴向公差会从±0.02mm恶化至±0.06mm。
而不锈钢的难点在于其低导热率(约16W/m·K)导致切削热集中于刀尖,容易引发积屑瘤,使表面粗糙度从Ra1.6跳变至Ra3.2以上,同时残余应力释放会造成二次装夹变形。
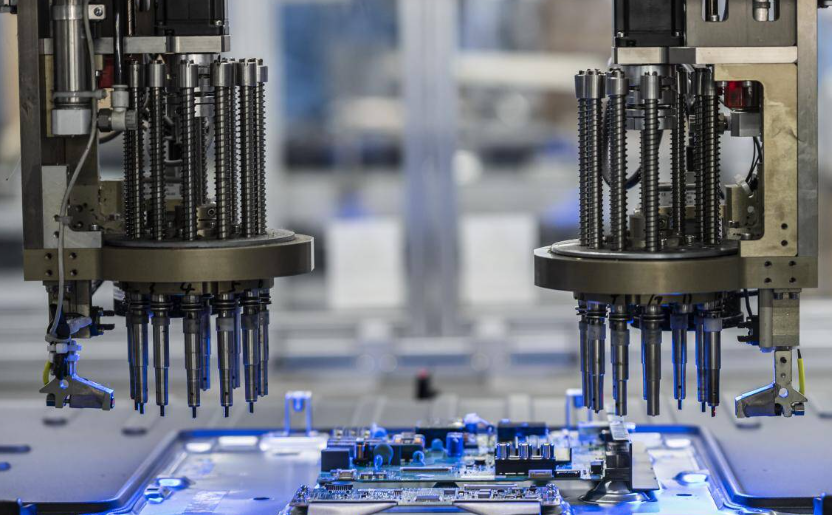
二、关键工艺参数与补偿策略
针对铝合金件,我们采用**高转速、大进给、浅切深**的组合:主轴转速12000-15000rpm,每齿进给0.08-0.12mm,切深控制在0.5mm以内,配合微量润滑(MQL)将切削区温度稳定在60℃以下。对于不锈钢,则降速至2500-3500rpm,并强制使用高压冷却(70bar)断屑,避免退火层生成。
在程序补偿层面,苏州市固士达精密机械有限公司的工程师会预先输入**刀具长度磨损补偿值**(铝件每1000mm加工路径补偿0.005mm,不锈钢则为0.008mm),并利用在线测量系统在粗加工后、精加工前实时回读尺寸,自动修正坐标偏移。这一步对保证批量一致性至关重要——我们曾为某自动化设备客户加工不锈钢导轨座,单批500件,依靠此方法将位置度公差稳定在±0.01mm内。
三、装夹与工序编排的避坑指南
铝合金薄壁件最忌径向夹紧力过大。建议使用真空吸盘或气动柔性治具,夹紧点分散至6-8处,并先加工内腔释放应力,再精修外形。不锈钢长轴类零件则需要跟刀架或中心架辅助支撑,且每次松开重夹后需重新找正跳动量(控制在0.005mm以内)。
注意:若涉及非标工装治具定做,治具的定位基准面必须与机床坐标系形成固定映射关系,否则换批生产时需重新对刀,效率损失达30%以上。
四、常见问题速查
- 铝件攻丝乱牙?多半是排屑不畅导致。改用螺旋槽丝锥并提高转速至800rpm,同时内冷压力不低于40bar。
- 不锈钢铣削表面出现鱼鳞纹?检查刀具后角是否过小(建议大于9°),并确认每齿进给量不低于0.05mm,避免摩擦挤压。
- 批量尺寸漂移?优先怀疑冷却液温度。恒温控制(±1℃)比换更贵的刀具更有效。
五、从单个零件到自动化配件的系统思维
当涉及自动化配件加工时,精度控制不止于单件尺寸。例如配合导轨安装的底板,其平面度要求0.02mm,同时安装孔的位置度需与配合件联动考量。苏州市固士达精密机械有限公司在交付前会使用三坐标测量机出具全尺寸报告,并模拟装配验证间隙。建议客户在图纸阶段就与我们沟通材料状态(如铝合金T6时效还是T4自然时效),这直接影响后续变形趋势。
最后提醒一句:无论材料是铝还是不锈钢,恒温车间(23±2℃)是±0.01mm精度等级的基本前提。缺少环境控制,再好的程序也是纸上谈兵。如果您正在为精密零部件CNC加工或非标工装治具的精度问题困扰,欢迎带着图纸来讨论工艺路线。