苏州市固士达精密机械有限公司铝合金机加工件的表面处理工艺详解
铝合金机加工件表面处理:从毛坯到成品的最后一公里
在精密零部件CNC加工领域,铝合金件因其轻量化与高强度特性被广泛采用,但真正决定产品寿命与外观档次的,往往是那层看不见的“表面功夫”。苏州市固士达精密机械有限公司在交付不锈钢铝合金机加工件时,始终将表面处理视为与尺寸精度同等重要的工序——毕竟,再精密的尺寸,若表面缺陷导致应力集中,也会在振动工况下提前失效。
以我们承接的自动化配件加工项目为例,常见的铝合金表面处理路径分为三步:去毛刺与抛光→化学转化膜(或阳极氧化)→封闭/着色。第一步采用1200目尼龙轮+磁力研磨复合工艺,可将边缘毛刺控制在R0.05mm以下;第二步根据客户需求选择硫酸阳极氧化(膜厚8-12μm,硬度HV250-350)或环保型三价铬钝化(耐盐雾试验≥72小时)。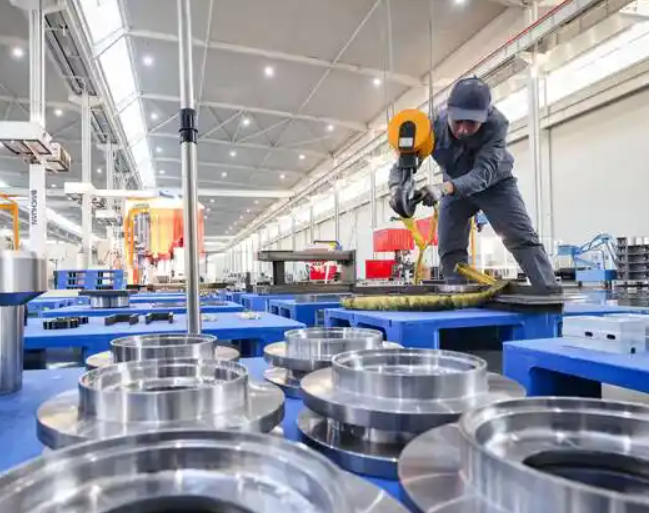
关键参数:膜厚与封孔,差之毫厘谬以千里
很多非标工装治具定做客户会忽略一个细节:阳极氧化后的封孔质量直接决定耐腐蚀性。我们采用中温纯水封孔(温度80±2℃,pH值5.5-6.5,时间10min/μm),确保膜孔闭合率≥95%。若做染色处理,则需在封孔前增加“沸水预收缩”步骤,避免染料渗出。对于需要局部导电的安装面,我们使用可剥胶保护,再对非保护区域做硬质氧化(膜厚40-50μm),耐磨性能提升3倍。
需要注意的是,铝合金牌号不同,工艺参数差异极大。例如6061-T6适合硫酸阳极氧化,而5052-H32若用同样参数,易出现“粉化”现象。我们的工艺工程师会先做5%NaOH碱蚀试片,观察起砂均匀度,再调整槽液铝离子浓度(控制在5-15g/L)。
- 碱蚀时间:常规2-3min,高硅铝合金需缩短至1min
- 出光液:HNO3(30%)+HF(5%),温度25℃以下,防止过腐蚀
- 夹具材料:推荐钛合金或铝制夹具,避免铜离子污染槽液
常见问题:黑点、白霜与结合力失效
表面处理车间的“隐形杀手”往往是前处理不彻底。若工件机加工后残留切削液中的氯离子,氧化后会出现点状黑斑。我们的对策是增加二级超声波清洗(40kHz+120kHz),并检测最后一道纯水电阻率≥10MΩ·cm。另一个高频问题是封孔后的“白霜”——这通常是封孔时间过长导致,需将pH值控制在5.8-6.2区间,并每4小时更换一次封孔槽液。
对于后续需要涂装或粘接的铝合金机加工件,建议选择磷化底漆处理而非阳极氧化,因为氧化膜的多孔结构反而会降低附着力。此时我们推荐铬酸盐钝化+硅烷偶联剂预处理,拉拔力测试可达8MPa以上。
最后分享一条实战经验:在批量生产前,务必用同批次材料做48小时中性盐雾试验,而不是只看首件样品。因为不同炉次的铝合金微量元素差异(如铜含量0.1%波动),足以让耐蚀性下降20%。苏州市固士达精密机械有限公司对每一批不锈钢铝合金机加工件都会留存1%的随炉试样,确保质量可追溯。
表面处理不是简单的“泡个澡”,而是电化学、材料学与流体力学交织的精密工程。从精密零部件CNC加工到非标工装治具定做,再到自动化配件加工,我们始终用数据说话,用膜厚仪、盐雾箱和百格刀验证每一道工序,而非仅凭老师傅的经验判断。如果您正为铝合金件的表面质量头疼,不妨从检查封孔温度曲线开始——往往问题就藏在那±2℃的偏差里。