精密零部件CNC加工中不锈钢与铝合金材料的选择及成本对比
在精密零部件CNC加工领域,材料选择从来不是一道简单的选择题。不锈钢与铝合金,一个是强度与耐蚀性的代表,一个是轻量化与导热性的典范——选错一次,轻则成本超支,重则产品寿命大打折扣。今天从苏州固士达的车间实战出发,聊聊这两种材料在加工中的真实差异。
一、材料特性如何决定加工路径
不锈钢(以304、316L为例)的导热系数约为16 W/m·K,仅为铝合金的1/10左右,切削热极易集中在刀刃上,导致加工硬化严重。这意味着刀具磨损速度是加工铝合金的3-5倍,尤其在深孔、螺纹铣削时,必须采用低线速度(约60-80 m/min)配合高进给策略,否则表面粗糙度很难稳定在Ra1.6以下。而铝合金(6061-T6、7075)导热系数高达167 W/m·K,切削温度低,允许线速度飙到300 m/min以上,但粘刀问题突出,需要锋利的正前角刀具配合高浓度冷却液冲刷。
二、实操中的工艺参数与成本陷阱
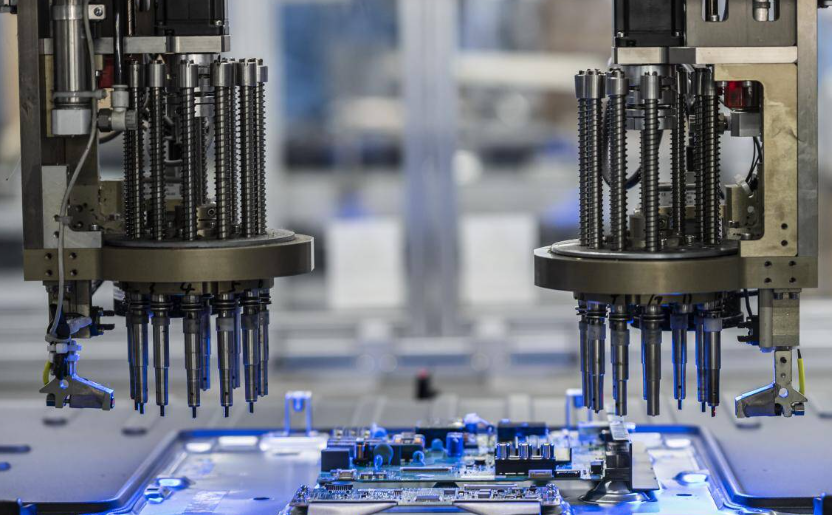
以我们车间近期为一个自动化设备客户定做的不锈钢铝合金机加工件为例:同样尺寸的安装板(150×80×10mm),铝合金版本单件加工时间约6分钟,不锈钢则需要14分钟——这还不包括每加工20件就要换刀片的时间成本。更隐蔽的是非标工装治具定做环节:不锈钢件必须使用液压夹具防止振动,而铝合金件用标准虎钳即可,治具摊销费用相差近40%。
另一个常被忽视的变量是后处理。铝合金阳极氧化需要额外的化学抛光工序,单件成本增加8-12元;不锈钢若要求钝化处理,虽然单价低,但表面划伤返工率高达5%-8%,而铝合金阳极氧化膜的硬度反而能掩盖轻微划痕。这就是为什么很多自动化配件加工图纸上,明明写的是“外观无划伤”,实际验收标准却因材料不同而截然不同。
三、数据对比:综合成本并非表面价差
- 材料单价:铝合金6061约28元/kg,不锈钢304约18元/kg——但密度不同,同体积零件铝合金重量仅为不锈钢的1/3,实际材料成本相差仅15%左右。
- 加工效率:铝合金平均节拍比不锈钢快2.3倍,折算到单件加工费,铝合金反而便宜30%-45%。
- 刀具损耗:不锈钢加工刀具成本是铝合金的4-6倍,且需要更频繁的尺寸补偿。
- 良品率:在复杂薄壁结构(壁厚小于2mm)中,不锈钢的变形报废率比铝合金高10%-15%。
在苏州市固士达精密机械有限公司的日常接单中,我们常建议客户这样决策:若零件承受重载、高温或强腐蚀环境,选不锈钢;若追求轻量化、大批量、复杂散热结构,则铝合金完胜。当然,混合设计也常见——比如自动化设备中的导轨座用不锈钢,盖板用铝合金,这种搭配往往能兼顾刚性与成本。
这不是简单的“贵即好”或“轻即优”。真正的成本账,要算上刀具、工时、治具摊销、返工率,甚至客户端的装配效率。作为一家深耕精密零部件CNC加工多年的企业,我们始终相信:材料没有优劣,只有适合与否。把每个参数放在实际工况里验证,才是控制成本的最短路径。