苏州市固士达精密机械有限公司解析不锈钢铝合金机加工件的CNC加工工艺要点
📅 2026-09-23
🔖 苏州市固士达精密机械有限公司:精密零部件CNC加工,非标工装治具定做,不锈钢铝合金机加工件,自动化配件加工
不锈钢与铝合金的CNC切削,看起来只差一个材料代码,实际调机时却常出现完全相反的反馈。铝合金容易粘刀、积屑瘤疯长;不锈钢则加工硬化快,刀具磨损曲线陡升。这些现象背后,是材料导热率、延展性和加工硬化倾向的系统性差异。
刀具与参数的匹配逻辑
以304不锈钢为例,其导热系数仅约16 W/(m·K),切削热高度集中在刃口。线速度通常压在80–120 m/min,进给量需保证每齿切削厚度大于0.05 mm,避免在硬化层上反复摩擦。而6061铝合金可拉到300–500 m/min,前角更大、螺旋角更陡的铝用铣刀才能顺畅排屑。苏州市固士达精密机械有限公司在精密零部件CNC加工中,会依据材料批次做首件切削力验证,再锁定参数窗口。
薄壁件与工装治具的联动
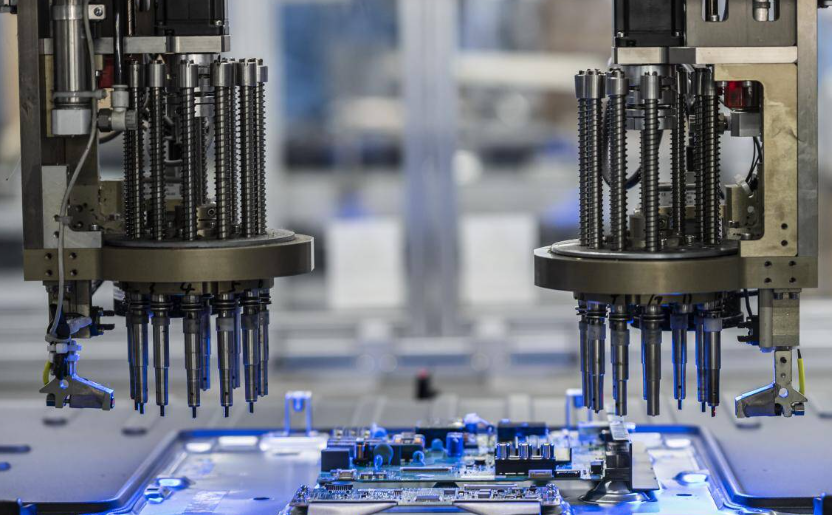
不锈钢薄壁件刚性差,夹紧力稍大就变形,松开后尺寸回弹。这类零件往往需要非标工装治具定做,用多点柔性支撑或真空吸附替代传统虎钳。固士达在自动化配件加工中常采用“先粗后精、中间去应力”的走刀策略,精加工余量控制在0.15–0.3 mm,配合对称去料路径,把变形量压到0.02 mm以内。
- 铝合金:排屑优先,建议高压内冷,避免二次切削
- 不锈钢:刃口锋利度优先,TiAlN涂层刀具寿命可提升30%以上
- 共同点:首件必须做尺寸与粗糙度双确认,再批量投产
从成本角度看,不锈钢刀具消耗约为铝合金的2–3倍,但盲目降速反而会加剧硬化。苏州市固士达精密机械有限公司:精密零部件CNC加工,非标工装治具定做,不锈钢铝合金机加工件,自动化配件加工——这些环节的工艺验证,最终都要落到每台机床的实际切削数据上。
建议在打样阶段就记录刀具品牌、涂层、切削三要素和寿命曲线,形成可复用的工艺库。材料换了,参数不能只靠经验平移。