苏州市固士达精密机械有限公司解析不锈钢铝合金机加工件CNC加工工艺要点
📅 2026-09-13
🔖 苏州市固士达精密机械有限公司:精密零部件CNC加工,非标工装治具定做,不锈钢铝合金机加工件,自动化配件加工
不锈钢与铝合金的CNC加工看似常规,实际批量生产中,刀具磨损、薄壁变形、表面粗糙度不稳定等问题频繁出现。尤其当零件用于自动化设备或精密传动场景时,公差带往往被压缩到±0.01mm以内。
材料特性决定工艺路线
304不锈钢韧性大、加工硬化倾向明显,切削热集中在刃口附近,线速度过高会加速月牙洼磨损。而6061铝合金虽切削轻快,但熔点低、热膨胀系数高,精加工时稍不留神就会出现尺寸漂移。苏州市固士达精密机械有限公司:精密零部件CNC加工在长期实践中总结出:不锈钢优先选用涂层硬质合金刀具,切削液浓度不低于8%;铝合金则采用大前角、高转速策略,配合高压内冷抑制积屑瘤。
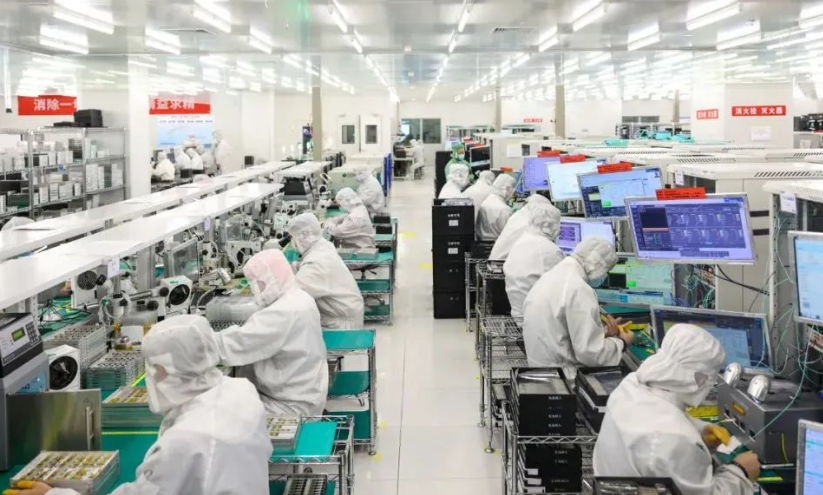
薄壁件与异形结构的装夹逻辑
自动化配件加工中,薄壁法兰、U型支架这类零件刚性差,三爪卡盘一夹就变形。固士达的做法是设计专用软爪或非标工装治具定做方案,通过增加辅助支撑点分散夹紧力。对于批量订单,还会引入真空吸附或低熔点合金填充工艺,把切削力对薄壁的影响降到最低。
- 粗精分离:粗加工留0.3-0.5mm余量,释放内应力后再精修
- 对称去料:异形件采用交替走刀,避免单侧受力导致翘曲
- 在线检测:关键尺寸用三坐标抽检,首件合格才进入批量循环
从单件到批量的稳定性控制
很多客户关心不锈钢铝合金机加工件的批次一致性。固士达的做法是把刀具寿命管理写进作业指导书——每加工固定件数后强制换刀或测量补偿,同时记录主轴负载曲线,异常波动立刻停机排查。这套流程让批量公差稳定在±0.005mm以内成为可能。
随着自动化产线对轻量化、耐腐蚀零件的需求上升,不锈钢与铝合金组合加工的场景会更多。选择有非标工装治具定做能力的供应商,往往比单纯比价更能降低综合成本。