苏州市固士达精密机械有限公司铝合金机加工件CNC精加工工艺解析
📅 2026-07-29
🔖 苏州市固士达精密机械有限公司:精密零部件CNC加工,非标工装治具定做,不锈钢铝合金机加工件,自动化配件加工
铝合金机加工难题:从毛刺到精度的普遍痛点
在自动化配件加工领域,铝合金因其轻量化与良好的导热性备受青睐,但实际加工中却常出现“粘刀”、“让刀”甚至加工变形,导致表面粗糙度超标。很多企业为此反复调整参数,却仍难保证批次一致性。作为深耕行业的苏州市固士达精密机械有限公司,我们发现这一问题根源往往不在机床本身,而在工艺设计阶段对材料特性的忽视。
铝合金的塑性高、热膨胀系数大,若采用传统钢材的进给策略,极易因切削热积累引发尺寸偏差。尤其在精密零部件CNC加工中,这种偏差会被放大至微米级,最终影响装配间隙。
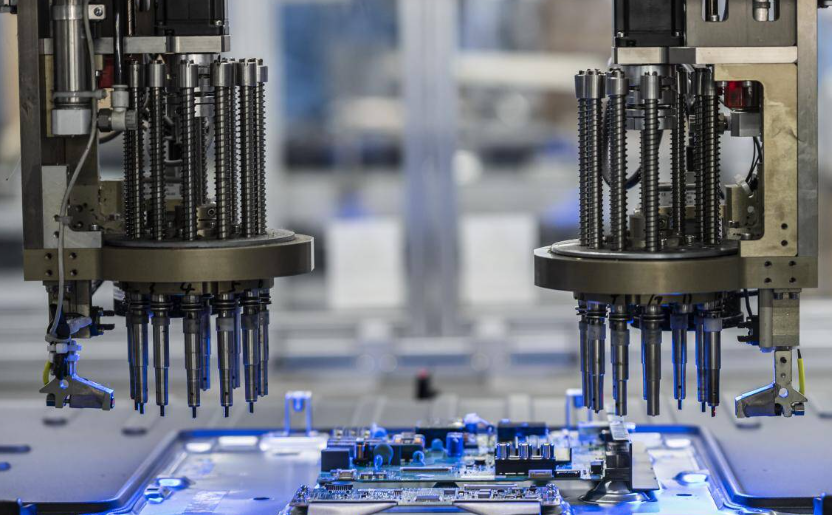
深度技术解析:刀路优化与冷却策略
针对这一痛点,我们采用“动态铣削+微量润滑”的复合方案。
- 动态铣削:通过恒定切削负载的刀路,将切屑厚度控制在0.02-0.08mm/齿区间,有效降低切削力波动,避免让刀。
- 微量润滑(MQL):替代传统浇注式冷却,减少工件热冲击,同时利用雾化油膜防止铝屑粘结。
这一组合使不锈钢铝合金机加工件的表面粗糙度稳定在Ra0.8μm以内,且加工效率提升约15%。例如,在加工某型号铝合金壳体时,通过调整螺旋角与刃长比例,我们成功将刀具寿命延长了30%。
非标工装治具定做:解决薄壁件形变的定制化方案
对于薄壁或异形铝合金件,通用夹具往往导致装夹应力集中。此时,非标工装治具定做就显得尤为关键。我们开发了真空吸附与柔性支撑相结合的治具,将工件受力分散至多个接触点,装夹变形量可控制在0.01mm内。某自动化设备零件案例中,该方案使加工合格率从82%跃升至97%以上。
对比分析:通用方案 vs 定制化精加工
- 通用方案:标准刀路+普通夹具,适合低精度原型件,但批量生产时废品率常超10%。
- 定制化精加工:如固士达的工艺包(含专用刀路、定制治具及微量润滑),可使废品率降至2%以下,且工件一致性满足自动化配件加工的严苛公差要求。
实践表明,后者的初始投入虽稍高,但综合成本因减少返工和刀具损耗而显著降低。
专业建议:从设计阶段介入工艺优化
建议客户在图纸阶段就与我们沟通。例如,在铝合金件上预留0.5mm精加工余量,或调整圆角半径以便于排屑。这些细节直接影响苏州市固士达精密机械有限公司对精密零部件CNC加工的执行效率。我们还可提供免费试样服务,用实测数据验证方案可行性。
铝合金加工没有万能公式,唯有针对材料特性和工件结构定制策略,才能实现精度与效率的双赢。欢迎联系我们的技术团队,获取专属加工参数建议。